Co je vulkanizační stroj? Krátká odpověď
Vulkanizační stroj je lis, který převádí nevytvrzenou pryžovou směs na pevný, elastický, tepelně odolný hotový díl aplikací řízeného tepla, tlaku a času. Stroj spustí zesíťovací reakci uvnitř kaučuku, obvykle prostřednictvím sírového nebo peroxidového vulkanizačního systému, a tato reakce je to, co odděluje tvarovatelnou vrstvu směsi od skutečného pryžového produktu. Pokud plánujete vyrábět podrážky bot, O-kroužky, těsnění, hadice nebo antivibrační úchyty, je vulkanizační stroj srdcem vaší výrobní linky.
Představte si to takto: před vulkanizací se pryž chová jako měkká plastelína; po vulkanizaci se stává pružným materiálem, který absorbuje vibrace, utěsňuje tekutiny a přežívá teplo a počasí. Během procesu se většina sloučenin vytvrzovaných sírou udržuje na 140-170 °C , peroxidové systémy at 160-200 °C a speciální směsi jako FKM a silikon at 170-250 °C . Stroj, který nedokáže udržovat tato okna, bude vyrábět měkké, lepkavé nebo křehké části bez ohledu na to, jak kvalitní je směs.
Závěr je jednoduchý: váš vulkanizační stroj rozhodne konečné rozměry, tvrdost, deformace v tlaku a dlouhodobá trvanlivost každé části, kterou odešlete. Míchání, frézování a předtvarování – to vše slouží k naplnění tohoto posledního kroku, takže si stroj připravte, než kolem něj postavíte zbytek procesu.
- teplota: 140-250 °C v závislosti na směsi a jejím systému vytvrzování.
- tlak: obvykle 15-40 MPa na projektovanou plochu dílu při vytvrzování.
- čas: od několika minut u tenkých těsnění po 40–60 minut u tlustých bloků.
Jak vulkanizace funguje: Teplo, tlak a čas
Chemie se stane snáze pochopitelnou, jakmile porovnáte gumu s miskou zamotaných nudlí. Ve sloučeninách vytvrzovaných sírou teplo rozrušuje otevřené kruhy síry a vytváří můstky mezi polymerními řetězci NR, SBR, EPDM nebo NBR. Peroxidové systémy místo toho vytvářejí přímé vazby uhlík-uhlík. Výsledkem je trojrozměrná síť, která dává gumě její odraz, chemickou odolnost a schopnost držet tvar při konstantní zátěži. Akcelerátory a aktivátory vytvrzování, jako je oxid zinečnatý a kyselina stearová, řídí, jak rychle se síť tvoří, a proto na receptuře směsi záleží stejně jako na nastavení stroje.
Úspěch řídí tři proměnné: teplota, tlak a čas. Teplota řídí chemickou reakci; tlak vytlačuje vzduch a tlačí směs do každé dutiny; čas určuje, jak úplně reakce skončí. Nedostatečně vytvrzená pryž postrádá pevnost a špatně se odráží; přetvrzená pryž se stává tvrdou a náchylnou k praskání.
Praktická doba vytvrzování se řídí starým pravidlem v dílně 3-5 minut na milimetr tloušťky pevné pryže při typických formovacích teplotách. 12mm tlumicí blok tedy může potřebovat 40-60 minut, zatímco 2mm těsnění vytvrzuje za méně než 10 minut. Tlustší části také vyžadují pomalejší ohřev, aby se zabránilo spáleným povrchům a nevytvrzeným středům.
| Způsob vytápění | Praktický rozsah teplot | Typická uniformita | Nejvhodnější pro |
|---|---|---|---|
| Pára | 120-180 °C | /-5 °C | Silné řezy, autoklávy |
| Horký olej | Až 250 °C | /-2 °C | Desky vyžadující těsnou rovnoměrnost |
| Elektrická kazeta | Až 300 °C | /-3 °C s PID regulací | Malé desky, vstřikovací stroje |
Hlavní typy vulkanizačních strojů
Ne každý pryžový výrobek lze vytvrdit stejným způsobem. Geometrie součásti, roční objem a styl formy vás nasměrují na jeden ze čtyř typů strojů.
Hydraulický vytvrzovací lis (lisování)
Tahoun gumárenského průmyslu. Nevytvrzený polotovar nebo pás se vloží do otevřené formy, deska se uzavře pod hydraulickým tlakem a teplo prochází formou do směsi. Lisy s více denním světlem stohují několik úrovní forem, aby se zvýšil výkon, a protože formy jsou relativně jednoduché, zůstává tento typ první volbou pro podložky, těsnění, podrážky bot a těsnění pro všeobecné použití. Dvě kritická čísla pro nákup jsou velikost desky a tonáž.
Vakuový vulkanizační lis
Zachycený vzduch způsobuje puchýře a nevyplněné rohy, zejména u forem s tenkými žebry, hlubokými dutinami nebo kovovými vložkami. Vakuový vulkanizační lis evakuuje komoru před úplným uzavřením formy, čímž se eliminuje většina defektů souvisejících se vzduchem. Obsluhou přívětivou možností v této kategorii je a vakuový horký lisovací stroj s úplným krytem, programovatelnou evakuací a PID regulací teploty na každé desce.
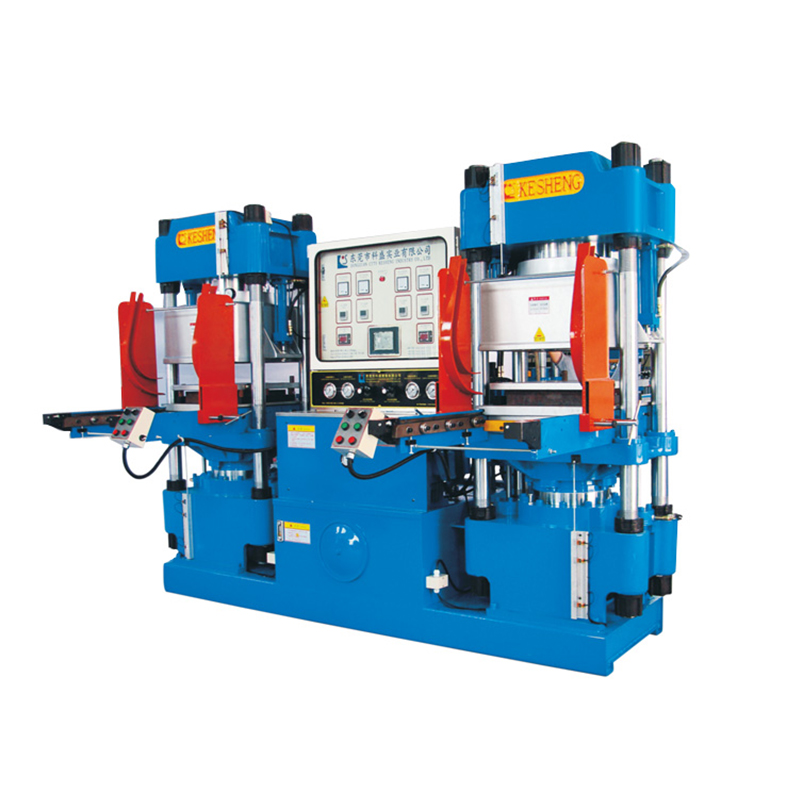 Výrobci, dodavatelé vakuových lisů za tepla na zakázku Tento stroj je vulkanizační stroj pro různé pryžové a plastové výrobky. Má funkce časového zamykání formy, automatické před... Zobrazit produkt →
Gumový vstřikovací stroj
Vstřikovací stroj plastifikuje směs ve šnekové nebo plunžrové jednotce a vstřikuje ji přímo do uzavřené formy pod tlakem. Již nemusíte předvážet polotovary nebo otevírat formu, abyste je mohli vložit, což zkracuje cykly a snižuje záblesky. Vertikální stroje září lepenými kovovými díly, jako jsou olejová těsnění a vzduchové pružiny; horizontální stroje vyhovují větším výliskům a vyššímu výkonu. Výrobci těsnění, kteří přecházejí z komprese na vstřikování, často zaznamenávají znatelný pokles mzdových nákladů u stejných čísel dílů. Z toho důvodu naše vertikální nebo horizontální vstřikovací stroj na pryž je zkonstruován s ohledem na rychlou výměnu materiálu a opakovatelné ovládání výstřelu.
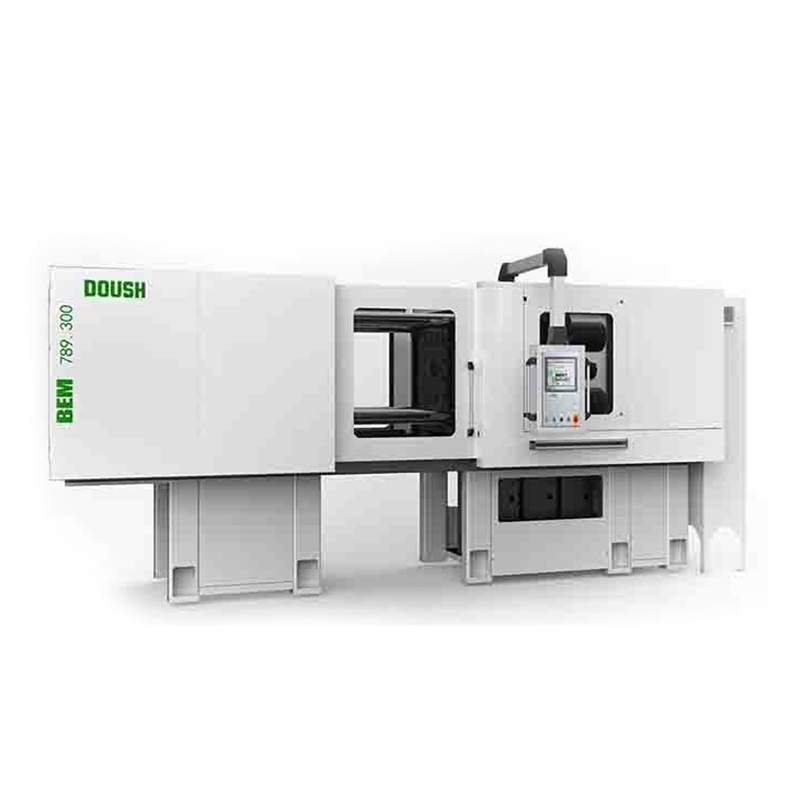 Zakázkové vertikální/horizontální vstřikovací stroje na gumu Výrobci, dodavatelé Jedná se o technologii výroby pryžových lisovaných výrobků. Používá se hlavně při výrobě pryžových lisovaných výrobků, jako jsou e... Zobrazit produkt →
Autoklávy a kontinuální vytvrzovací linky
Dlouhé profily, hadice a kabely se nevejdou mezi ploché desky. Tyto produkty vytvrzují v autoklávech naplněných vysokotlakou párou nebo na kontinuálních linkách, které kombinují extruzi s mikrovlnným ohřevem, horkovzdušným ohřevem nebo ohřevem v solné lázni. V těchto systémech je rychlost výroby určena spíše délkou ohřívací zóny a přesností její regulace teploty než tonáží lisu.
| Typ stroje | Typické produkty | Charakteristika cyklu | Hlavní výhoda |
|---|---|---|---|
| Kompresní lis | Těsnění, podložky, podrážky bot | Minuty na cyklus, orientované na šarže | Nízká cena forem, flexibilita |
| Vakuový lis | Přesná těsnění, lepené vložky | Trochu déle kvůli evakuaci | Méně defektů vzduchu, stálá hustota |
| Vstřikovací stroj | O-kroužky, konektory, velkoobjemové díly | Rychlý výstřel a cyklus vytvrzení | Opakovatelnost, méně blesků, nízká pracnost |
| Autokláv nebo kontinuální linka | Hadice, kabely, profily | Průběžně nebo dávkově podle zatížení | Dlouhé délky vytvrzené rovnoměrně |
Jak vybrat správný vulkanizační stroj
Výběr lisu začíná od hotového dílu, nikoli od katalogu produktů. Než požádáte o cenovou nabídku, odpovězte na pět otázek.
- Jaká je projektovaná plocha vaší největší části? Tonáž lisu se rovná projektované ploše vynásobené lisovacím tlakem. Část 400 mm x 400 mm pokrývá 0,16 m²; při 25 MPa potřebuje 4,0 MN, asi 408 tun. Přidání 10-15procentní marže vede k lisování 450-500 tun.
- Jaká je maximální teplota vytvrzování, kterou vaše směs potřebuje? Pokud technický list požaduje více než 200 °C, vyhněte se nízkotlakému ohřevu párou a zvolte raději elektrické kartuše nebo ohřev horkým olejem.
- Kolik dutin forma ponese? Vícedutinové formy okamžitě odhalují jakoukoli nerovnoměrnou teplotu desky, takže požádejte o odečet rovnoměrnosti teploty při pracovní teplotě, nejen při nečinnosti.
- Obsahují vaše díly vložky nebo potřebují vakuum? Lepená těsnění, olejová těsnění a díly vzduchových pružin téměř vždy těží z vakuových nebo vstřikovacích strojů.
- Jaký je váš objem výroby za směnu? Lisování udržuje nízké náklady na nástroje; vstřikování přináší čas cyklu a úsporu práce, když objemy rostou.
Nezastavujte se u cenové nabídky. Rozpočet na zkušební provoz s vaší vlastní směsí a před odesláním si ověřte, jak dodavatel měří teplotu desky a rovnoběžnost. Strávili jsme více než 15 let stavbou mixérů, mlýnů, předtvarovačů a vytvrzovacích lisů a každá jednotka, kterou dodáváme, je před zabalením testována na rovnoměrnost teploty a stabilitu tlaku. Pokud si nejste jisti, která kategorie odpovídá vašim produktům, projděte si naši kompletní katalog strojů a před objednávkou prodiskutujte své formy s naším technickým personálem.
| Parametr | Proč na tom záleží | Co ověřit |
|---|---|---|
| Velikost desky | Definuje maximální rozměry formy | Porovnejte s vaší největší formou plus vůle |
| Jmenovitá tonáž | Určuje tloušťku záblesku a hustotu součásti | Vypočítat z projektované plochy; požádat o zkušební protokol |
| Teplotní rozsah | Musí zakrýt léčebné okno vaší sloučeniny | Potvrďte horní limit s topnou rezervou |
| Rovnoměrnost teploty | Ovlivňuje konzistenci cyklu a míru odmítnutí | Požádejte o 9bodové měření při pracovní teplotě |
| Denní světlo a mrtvice | Určuje výšku formy a prostor pro demontáž | Změřte proti vaší nejtlustší plísni |
| Řídicí systém | Uchovává receptury léčiv a chrání kvalitu | Hledejte HMI s časovači, alarmy a protokolováním dat |
| Bezpečnostní hardware | Zabraňuje zraněním při nakládání a demontáži | Zkontrolujte dvouruční ovladače, ochranné kryty a světelné závěsy |
Kde se používají vulkanizační stroje: Průmyslové příklady
Vulkanizační stroje se objevují v každém odvětví gumárenského zboží. Společným tématem je potřeba pružnosti, těsnícího výkonu a odolnosti vůči teplu nebo povětrnostním vlivům v reálných provozních podmínkách.
- Gumové podrážky obuvi a sportovní obuv: továrny na boty ošetřují pryžové podrážky proti mezipodešvím EVA a stroje s více stanicemi udržují řadu v chodu. Mnozí používají naše plně automatický lis na gumovou podrážku
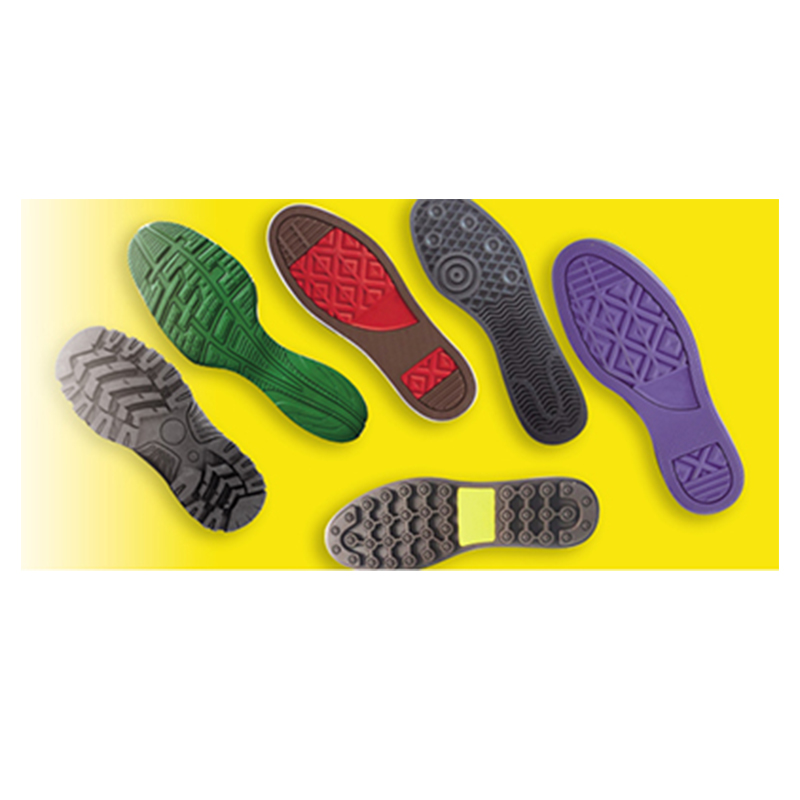 Vlastní Plně automatický lis na lisování gumových podrážek Výrobci, Suppli Plně automatický stroj na tváření lisem za tepla s pryžovou podrážkou Popis produktu1. Automatická posuvná forma a struktura otáčení forem může červenat... Zobrazit produkt → k vytvrzení několika podrážek za cyklus s rovnoměrným rozložením tlaku.
- O-kroužky a těsnění: tyto malé díly se spoléhají na přísnou kontrolu teploty a přesné uzavření formy; V této kategorii dominují vakuové lisy a vstřikovací stroje.
- Olejová těsnění a vzduchové pružiny: kovové vložky jsou vloženy, pryž je vstřikována nebo lisována kolem nich a spoj se tvoří během stejného cyklu vytvrzování.
- Hadice, profily a izolace kabelů: kontinuální linky nebo autoklávy nahrazují ploché lisy.
- Antivibrační držáky a válečky: tlusté části vyžadují dlouhé cykly a pečlivé teplotní gradienty.
- Sportovní zboží, jako jsou tenisové míčky: jádro kuličky prochází tepelným vytvrzením před fází balení plsti a existují kompletní linky, které tento proces zvládají.
Po vytvrzení většina lisovaných dílů stále nese na dělicí čáře odlesky. Ruční ořezávání nebo převracení v kryogenní komoře pro odstraňování otřepů vyčistí díl bez poškození povrchu těsnění. Naplánujte tento dokončovací krok společně s výběrem lisu, protože objem výronu závisí na konstrukci formy a přesnosti lisu.
Bezpečnost a údržba: Co by měl vědět každý vedoucí výroby
Vulkanizační stroj kombinuje vysoké teplo, velkou hydraulickou sílu a velké pohyblivé desky. Pokud je respektován, poskytuje roky bezproblémové služby; při ignorování může zranit obsluhu a zničit výrobu v jedné směně.
Bezpečnostní náležitosti pro každou lisovací linku
- Nainstalujte dvouruční ovládací tlačítka nebo světelné závory, aby se lis nemohl zavřít, když obsluha sahá do formy.
- Před čištěním desek nebo výměnou forem použijte postupy uzamčení/označení.
- Při prvních známkách opotřebení vyměňte hydraulické hadice. Jemný proud oleje unikající pod tlakem může proniknout kůží a vyžaduje okamžitou lékařskou pomoc.
- Při nakládání polotovarů a odstraňování vytvrzených dílů používejte schválené tepelně odolné rukavice a ochranu obličeje.
- Udržujte oblast formy bez nástrojů a zbytků směsi a nikdy nevypínejte bezpečnostní spínač, abyste ušetřili několik sekund.
Praktický rytmus údržby
- Měřte měsíčně rovnoběžnost desek pomocí úchylkoměru a udržujte ji uvnitř 0,05 mm na metr ; zkroucené desky vytvářejí nerovnoměrnou tloušťku součásti.
- Každé tři měsíce změřte teplotu desky v devíti bodech; očekávat odchylku uvnitř /-3 °C při nastavené teplotě.
- Vyměňte hydraulický olej a filtry podle plánu, obvykle každý 2000 provozních hodin a zkontrolujte, zda se v nádrži nenachází voda nebo nečistoty.
- Kalibrujte teplotní senzory každých šest měsíců; driftovací senzor plýtvá více materiálem než většina mechanických poruch.
- Během kontrolního seznamu pro spuštění směny zkontrolujte topné patrony, olejové potrubí a parní těsnění.
- Týdně testujte dvouruční ovladače, světelné závěsy a nouzové zastávky a veďte si písemné záznamy.
Postupujte podle tohoto rytmu a dobře stavěný lis by měl běžet 15-20 let . Z našich zkušeností vyplývá, že předčasné poruchy vedou k nákupu pouze na základě ceny, vynechání kontroly rovnoměrnosti teploty nebo k degradaci hydraulického oleje. Řekněte svému dodavateli o vaší směsi, formě a vzoru řazení a dostanete stroj, který pět let od instalace stále splňuje váš cíl kvality.
Často kladené otázky o vulkanizačních strojích
Jaký je rozdíl mezi vulkanizačním lisem a vstřikovacím lisem na pryž?
Vulkanizační lis, tedy klasický lisovací lis, vytvrzuje předem umístěný polotovar uvnitř otevřené formy. Vstřikovací stroj změkčuje směs a vstřikuje ji nejprve do uzavřené formy a poté ji vytvrzuje. Vstřikování poskytuje kratší cykly, méně záblesků a lepší plnění dutin, ale jeho formy jsou dražší a nastavení je složitější.
Jaké teploty a tlaku by měl vulkanizační stroj dosáhnout?
Většina kaučukových směsí vytvrzuje mezi 140 a 200 °C; FKM a silikonové třídy mohou vyžadovat až 250 °C. Typický lisovací tlak na plochu projektovaného dílu je 15-40 MPa se silnějšími nebo složitějšími částmi vyžadujícími vyšší tonáž.
Jak dlouho musí pryž vulkanizovat v lisu?
Pravidlem je 3-5 minut na milimetr pevné tloušťky, upravené pro křivku vytvrzování směsi. Tenké těsnění může vytvrdnout za 4-8 minut, zatímco silné těsnění může běžet 40-60 minut. Vždy potvrďte vytvrzením reometrickým testem pro vaši konkrétní sloučeninu.
Proč bych měl používat vakuový vulkanizační lis?
Vakuum odstraňuje vzduch z dutiny formy před úplným uzavřením. To znamená méně puchýřů, lepší vyplnění rohů a konzistentnější hustotu, což je důležité pro těsnění, lepené vložky a díly se složitou geometrií.
Může jeden stroj vulkanizovat různé pryžové směsi?
Ano, pokud maximální teplota stroje pokryje vytvrzovací okno každé směsi. Materiály vytvrzované sírou a peroxidem udržujte oddělené čištěním formy mezi jednotlivými šaržemi a raději přepínejte z jednoho lisu na druhý, než abyste spouštěli nekompatibilní materiály ve stejný den bez důkladného čištění.
Co zkracuje životnost vulkanizačního stroje?
Obvyklí viníci jsou provozování nad jmenovitou tonáží, provozování nerovnoměrných teplot desky bez korekce, ignorování stavu hydraulického oleje a přeskakování kontrol rovnoběžnosti. Pravidelná pravidelná údržba založená na provozních hodinách, nikoli na kalendářních měsících, je nejlevnější pojištění, které si můžete koupit.

