Stroj na míchání pryže: Zařízení, které rozhoduje o kvalitě šarže, než se dostanete do formy
Pokud vyrábíte pryžová těsnění, O-kroužky, podrážky obuvi, hadice nebo směsi pro vytlačování, hotový díl zřídka selže kvůli lisu nebo formě. Selže, protože stroj na míchání pryže dodal nekonzistentní směs. Klesající pevnost v tahu, posun v tlaku, stopy povrchového toku a skrytá pórovitost, to vše se vrací zpět do míchací místnosti.
Stroj na míchání pryže provádí tři úkoly v jednom cyklu. Do polymeru začleňuje plniva, aktivátory a změkčovadla; rovnoměrně je rozptyluje; a plastifikuje hmotu na zpracovatelný materiál. Stroj řídí střižnou sílu, teplotu a dobu míchání, které společně určují kvalitu disperze, bezpečnost při přepalování a konzistenci jednotlivých dávek.
Praktickým výrobním měřítkem pro dobře promíchanou směs je rozptyl viskozity Mooney ±5 jednotek mezi šaržemi a rozptylové hodnocení 4 nebo vyšší na standardní 10bodové stupnici. Pokud váš mixér nemůže udržet tato čísla, žádný následný lis, extrudér nebo vytvrzovací systém to nevykompenzuje.
Hnětač nebo otevřený mlýn: Který stroj na míchání pryže patří do každé fáze procesu?
První rozhodnutí o koupi se týká typu stroje. Většina továren na výrobu pryže potřebuje jak tlakový hnětač, tak dvouválcový míchací mlýn, protože zvládají různé fáze stejného procesu, než aby soutěžily o stejnou práci.
Tlakový hnětač: Primární míchací stroj
Tlakový hnětač je tahoun pro výrobu předsměsi. Guma a přísady jsou vkládány do uzavřené komory a dvojice rotorů hněte materiál pod tlakem pneumatického pístu. Uzavřená konstrukce reguluje prach, stabilizuje teplotu a vytváří vysoký střih potřebný k rozbití polymerních řetězců a rozptýlení sazí nebo bílých plniv. Dvoukřídlé rotory jsou běžnou volbou pro běžné pryžové zboží; čtyřkřídlé rotory mění profil střihu a zkracují dobu cyklu u mnoha sloučenin.
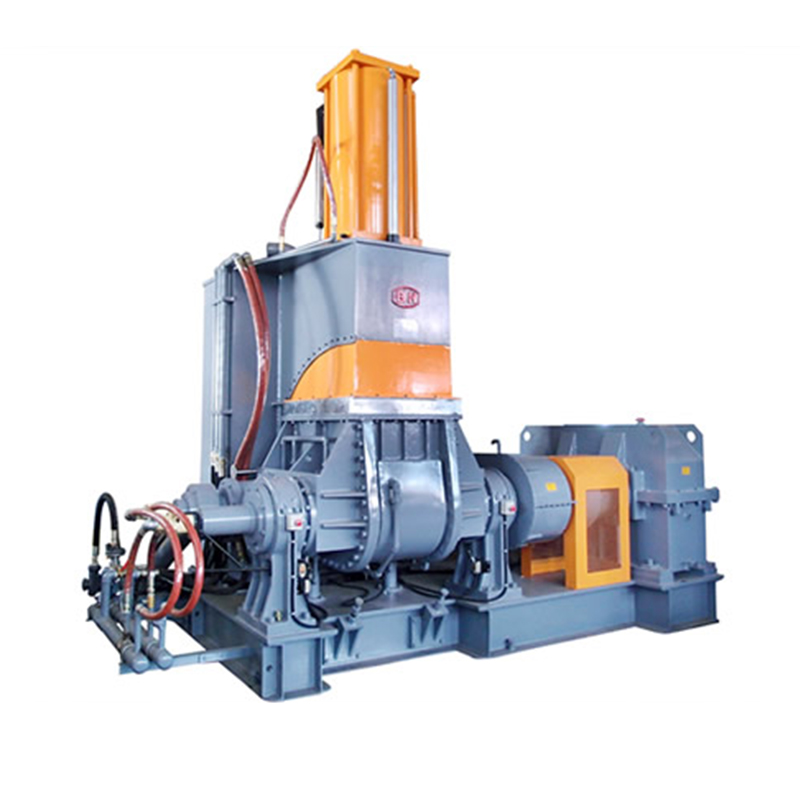 Tlakový hnětač pro míchání předsměsi pryže Tento uzavřený stroj poskytuje vysoký smyk potřebný k dispergování plniv a rozkladu polymerních řetězců. Stabilizuje teplotu a reguluje prach, což je nezbytné pro výrobu konzistentní předsměsi před dvouválcovým mlýnem. Zobrazit produkt →
Dvouválcový míchací mlýn: Dokončovací a vulkanizační přísada
Druhý stupeň zvládá dvouválcový míchací mlýn. Směs se vymačká mezi dva protiběžně se otáčející válce a opakovaně se řeže, skládá a mísí při nižší teplotě. Zde se přidává síra a urychlovače, protože tyto přísady musí zůstat pod prahem vznícení, dokud se směs nedostane do formy nebo extrudéru. Mlýn také produkuje stejnoměrný list, který přivádí následné zařízení, jako je extrudér nebo předtvarovač s podáváním za studena.
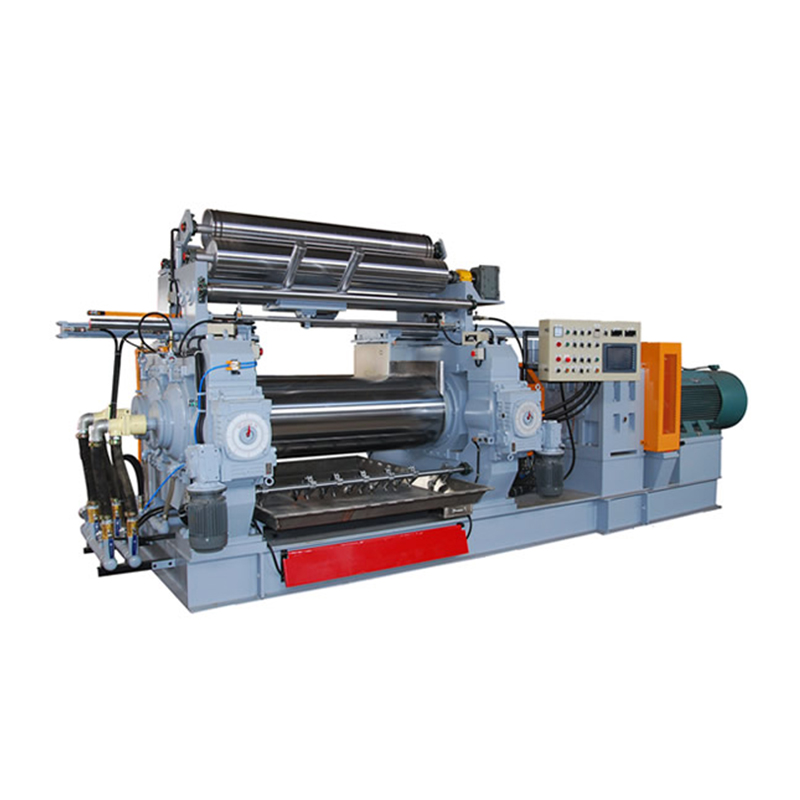 Dvouválcový míchací mlýn pro finální vrstvení Po předsměsi se do tohoto mlýna za kontrolovaných podmínek přidávají síra a urychlovače, aby se zabránilo popálení. Vyrábí jednotný list pro následné extrudéry a jeho specifikace přímo ovlivňují konečnou kvalitu. Zobrazit produkt →
| Funkce | Tlakový hnětač | Dvouválcový míchací mlýn |
|---|---|---|
| Směšovací komora | Uzavřené a pod tlakem | Otevřené role, atmosférické |
| Hlavní procesní role | Masterbatch míchání | Léčebný doplněk a fólie |
| Kontrola prachu a výparů | Dobře | Mírný |
| Výstupní formulář | Vysypat várku | List nebo pás |
| Typická velikost | Komora 10–110 l | Průměr role 16-26 palců |
| Nebezpečí sevření | Nízká | vysoká; vyžaduje brzdu a chrániče |
Šest specifikací, které rozhodují o tom, zda vám bude míchačka gumy fungovat
Dva stroje mohou v brožuře vypadat stejně a přesto ve vaší továrně fungovat odlišně. Před podpisem objednávky podrobně porovnejte těchto šest specifikací.
| Specifikace | Co to ovlivňuje | Praktický rozsah |
|---|---|---|
| Objem komory | Velikost dávky a propustnost | 10–55 l pro většinu továren |
| Faktor plnění | Rozptyl, nárůst teploty, doba cyklu | 0,70–0,85 |
| Rychlost rotoru | Smyková rychlost a účinnost míchání | 30–60 ot./min |
| Výkon motoru | Točivý moment pro směsi s vysokým obsahem plniva nebo tuhé směsi | 40–90 kW na 55 l komoru |
| Ram tlak | Zapracování plniva a zhutnění | 0,4–0,8 MPa |
| Systém chlazení | Bezpečnost proti přepálení a doba cyklu | Vodou chlazený plášť plus chlazení jádra |
Prodiskutujte vaši skutečnou sloučeninu s dodavatelem. Pokud zpracováváte směsi s vysokou viskozitou, jako je NBR nad 60 Shore A, nebo používáte velké zatížení sazemi, zvolte motor na horní hranici výkonového rozsahu a ověřte, zda jsou chladicí kanály dimenzovány pro nepřetržitou práci na směny.
Proč dvě továrny se stejnou gumovou míchačkou dosahují různých výsledků
Dvě zařízení mohou provozovat stejný model míchacího stroje a přesto vyrábět různé kvality směsi. Rozdíl pochází z procesní disciplíny: faktor plnění, výstupní teplota, sekvence míchání a přesnost vážení. Tyto čtyři faktory odpovídají za většinu vad při míchání, které lze pozorovat při normální výrobě.
| Problém | Typická příčina | Praktická oprava |
|---|---|---|
| Spalování (předvytvrzení) | Příliš vysoká výstupní teplota nebo příliš dlouhý cyklus | Snižte otáčky rotoru; nižší teplota chladicí vody; zkrátit cyklus |
| Špatný rozptyl | Nízká fill factor, low ram pressure, short mixing time | Zvyšte hmotnost šarže; zvýšit tlak berana; prodloužit dobu míchání |
| Lepení na rotory | Vysoká teplota, nízký faktor plnění, určité druhy polymerů | pokles teploty vsázky; upravte faktor plnění na 0,75–0,80; přidat uvolňovací prostředek |
| Variace od šarže k šarži | Chyba ručního vážení, teplotní drift | Používejte automatické dávkování malých chemikálií; kalibrovat teplotní senzory |
Přesnost vážení je základ. Chyba 1 až 2 gramy v tvrdidlu může změnit rychlost vulkanizace natolik, že se celá šarže změní na šrot. Továrny, které stále spoléhají na ruční vážení vah, mohou toto riziko eliminovat pomocí automatizované vážicí a podávací linky; a míchací zařízení proti proudu článek na tomto webu vysvětluje typické rozložení.
Přizpůsobte stroj na míchání pryže k vaší produktové řadě, nejen k brožuře
Správný mixovací balíček závisí na produktech, které vyrábíte. Zde je uvedeno, jak se obvykle vybírá míchací zařízení pro čtyři běžné kategorie pryžových produktů.
EVA a gumová podrážka
Továrny na výrobu podrážek obuvi provozují hnětač pro přípravu předsměsi při přísně kontrolované teplotě a poté pomocí otevřeného mlýna oddělují materiál pro formování. Sloučeniny EVA vyžadují úzké teplotní okno, protože reakce zesíťování a pěnění jsou citlivé na tepelnou historii. Regulace teploty je pro tuto aplikaci důležitější než rychlost rotoru.
O-kroužky a těsnění
Výroba O-kroužků a těsnění vyžaduje jemné rozptýlení plniva, protože nedispergované aglomeráty se stávají únikovými cestami ve formovaném produktu. Použijte hnětač s faktorem plnění blízkým 0,80, udržujte tlak beranu na horním konci a poté dávku přiveďte do přesného předtvarovače s podáváním za studena, který zachovává rozměrovou přesnost každého polotovaru.
Hadice a extrudované profily
U extrudovaných produktů je prioritou kontrola kontaminace. A gumové sítko za horka umístěný za hnětačem odstraňuje nečistoty a zlepšuje čistotu materiálu předtím, než směs vstoupí do šneku extrudéru.
Velkoobjemová výroba
Závody vyrábějící 10 000 nebo více dílů za směnu by měly hnětač spárovat s dávkovacím chlazením a automatickým podávacím systémem. To zabraňuje tomu, aby míchačka čekala na ruční manipulaci a udržuje kontinuální tok chlazené, naskládané směsi připravené pro další fázi.
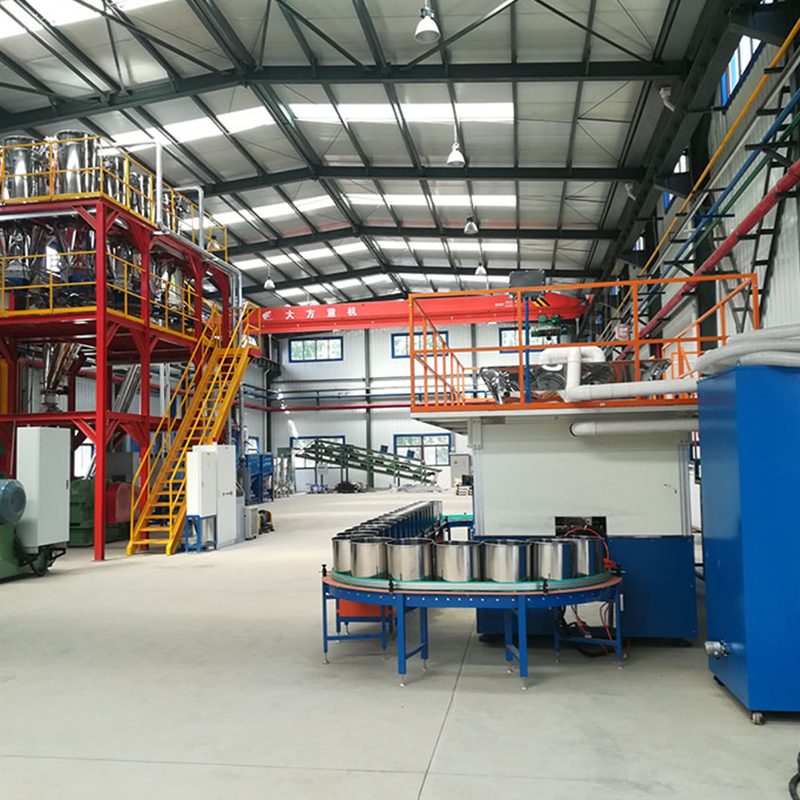 Předřazené zařízení pro dávkovací a dávkovací míchačky Tento systém automatizuje skladování, vážení a podávání surovin přímo do vnitřní míchačky. Zajišťuje nepřetržitý provoz s kontrolou prachu pro velkoobjemovou výrobu a snižuje ruční manipulaci. Zobrazit produkt →
Údržba a bezpečnost: Co se opotřebovává na stroji na míchání pryže
Zařízení na míchání pryže pracuje s abrazivními sazemi, jemným oxidem zinečnatým a vysokým točivým momentem při každé směně. Nošení není otázkou jestli, ale kdy. Plánovaný plán údržby udržuje kvalitu stabilní a prodlužuje životnost stroje.
- Rotory a stěna komory: vůle mezi špičkou rotoru a stěnou komory se s opotřebením zvětšuje. Každých šest měsíců to zkontrolujte spároměrem. Nadměrná clearance způsobuje špatnou disperzi a delší cykly míchání.
- Zastavení prachu: tato těsnění zabraňují úniku prášku podél hřídelí rotoru. Vyměňte je dříve, než se objeví viditelný únik, protože uniklé přísady mění poměr směsi.
- Mazání: pro převodovku a ložiska používejte olej specifikovaný výrobcem stroje. Nahrazení jiné třídy může ušetřit peníze za papír, ale bude stát více opotřebení.
- Systém chlazení: usazeniny vodního kamene snižují přenos tepla. Pokud teplota výtlaku v průběhu týdnů stoupá, zkontrolujte chladicí kanály, zda nejsou usazeniny, než obviníte nastavení procesu.
- Bezpečnostní zařízení: každá otevřená válcovna musí mít nouzovou zastavovací tyč a brzdu, která zastaví válce ve stanoveném čase. Tlakové hnětače by měly mít blokování násypky a hydraulický bezpečnostní ventil, který okamžitě uvolní tlak.
Často kladené otázky o strojích na míchání pryže
Jaký je rozdíl mezi tlakovým hnětačem a otevřeným míchacím mlýnem?
Tlakový hnětač je uzavřený vnitřní mixér, který provádí hlavní práci spočívající v zabudování a dispergování plniv do polymeru. Otevřený míchací mlýn je odkrytý dvouválcový stroj používaný pro přidávání vulkanizačních činidel při nižší teplotě a pro tvarování směsi do plátu. Pracují jako pár v typické kompaundační lince.
Jak zjistím velikost šarže hnětače?
Hmotnost šarže se rovná objemu komory vynásobenému faktorem plnění a hustotou směsi. Pro 55 l hnětač s faktorem plnění 0,75 a hustotou směsi 1,15 g/cm³ je hmotnost šarže asi 47 kg. Zkontrolujte hustotu vaší konkrétní směsi, protože materiály s vysokým obsahem plniva váží více na litr.
Jaký je normální faktor plnění pro stroj na míchání pryže?
Většina aplikací hnětače běží na 0,70 až 0,85. Vyšší hodnoty zlepšují průchodnost, ale zvyšují teplotu a točivý moment. EVA a měkké směsi mohou běžet blízko 0,80 až 0,85; tuhé směsi s vysokou tvrdostí mohou muset zůstat blíže k 0,70, aby nedošlo k přetížení motoru.
Jak zabráním připálení během míchání?
Udržujte výstupní teplotu pod teplotou vznícení vaší směsi, použijte dvoustupňový proces míchání k přidání vulkanizačních činidel na chladném mlýnu a ověřte, že kanály chladicí vody jsou čisté a teplota vstupní vody zůstává pod 30 °C.
Mohu použít jeden míchací stroj pro různé pryže, jako je silikon a EVA?
Ano, ale musíte změnit rychlost rotoru, teplotní profil a dobu míchání pro každý materiál. Silikon může křížově kontaminovat jiné sloučeniny, proto věnujte stroj na silikon nebo mezi výměnami materiálu provádějte důkladné proplachovací cykly s čisticí směsí.
Jaké předřazené zařízení zlepšuje proces míchání?
Automatické dávkovací systémy malých chemikálií, systémy vážení sazí a podvěsné dopravníky snižují ruční chyby a zkracují dobu plnění. Tato zařízení se souhrnně nazývají předřazená zařízení pro míchání a představují nejúčinnější způsob stabilizace konzistence jednotlivých dávek v gumové míchací lince.

